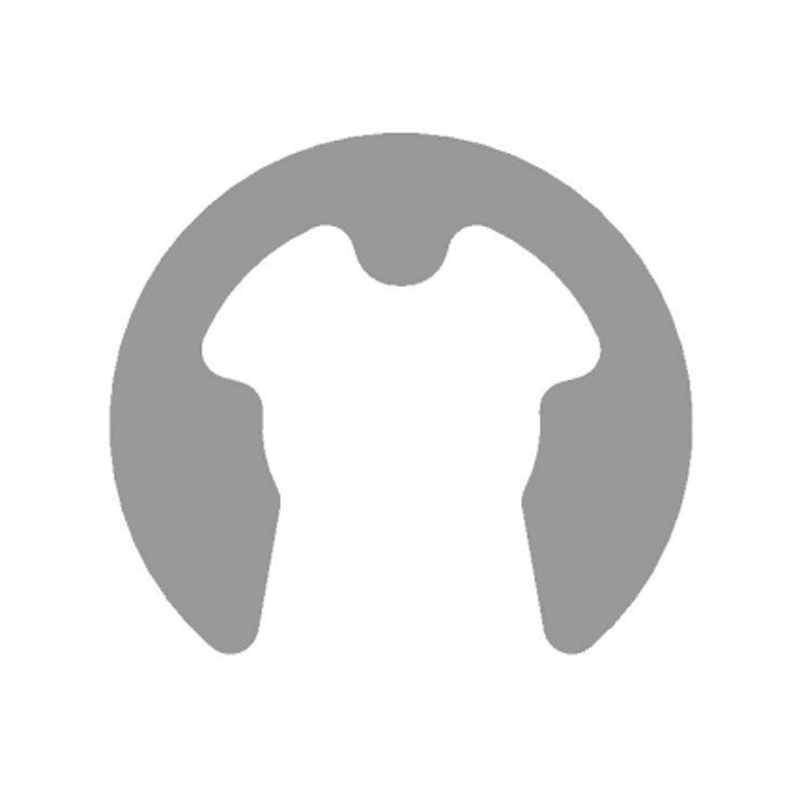
조달 엔지니어가 동일한 DIN 471 원형 도면을 세 개의 스탬핑 공급업체에 이메일로 보냈고 40% 차이가 나는 견적을 받았습니다. 도면은 동일하고 인쇄기의 톤수는 비슷하며 인용문 중 어느 것도 사무상의 오류가 아닙니다. 간격은 결코 고정되지 않은 재료 라인에 있습니다. 한 공급업체는 상용 두께 공차를 갖춘 6500만 스트립을 견적했고, 한 공급업체는 엄격한 성질 제어를 갖춘 50CrV4를 견적했으며, 다른 공급업체는 해당 코일이 이미 재고가 있었기 때문에 301 스테인리스를 견적했습니다.
축 리테이닝 링, 스프링 와셔 및 스탬프 브래킷의 경우 재료 선택에 따라 스프링백, 피로 수명, 부식 거동 및 부품 가격의 대략 절반이 결정됩니다. 다이를 절단하기 전에 내려야 하는 엔지니어링 결정입니다. 나중에 이를 수정한다는 것은 새로운 툴링, 새로운 첫 번째 품목 승인 및 새로운 배송 날짜를 의미하기 때문입니다.
- 탄소 스프링강 65Mn 또는 SAE 1060/1070은 가장 낮은 코일 비용으로 대부분의 DIN 471 및 DIN 472 축 고정 의무를 충족합니다.
- 조인트에 충격 부하, 높은 사이클 횟수가 발생하거나 HRC 47 이상의 관통 경도가 필요한 경우에만 50CrV4 또는 SAE 6150으로 업그레이드하십시오.
- 스테인레스 301 또는 304는 부식을 해결하지만 프레스에서 수정되지 않고 다이에 설계되어야 하는 스프링백을 25~35% 추가합니다.
- 등급 이름만으로는 부품을 정의하지 않습니다. 템퍼, 두께 공차, 버(Burr) 제한은 구매 주문서에 포함됩니다.
실제로 부품을 움직이는 재료 특성
네 가지 스트립 속성이 정밀 스탬핑 프로그램에서 대부분의 작업을 수행합니다. 프레스 톤수는 거의 제약이 되지 않습니다. 코일은.
항복강도 및 스프링백
1,400MPa 수율의 스트립은 동일한 여유 간격에 도달하려면 900MPa 스트립보다 약 8~12% 더 많은 오버벤드가 필요합니다. 그 수치는 운영자의 판단에 맡겨지지 않고 다이 형상에 내장되어 있습니다.
가공경화
오스테나이트계 301은 형성되면서 경화됩니다. 304를 편안하게 실행하는 프로그레시브 다이는 하프 하드 301로 전환할 때 다른 펀치 간격과 더 느린 스트립 공급이 필요할 수 있습니다.
성미 및 두께 공차
0.8mm 서클립에서 코일 두께 플러스 또는 마이너스 0.05mm에 대해 플러스 또는 마이너스 0.02mm는 설치된 반경 방향 힘을 측정 가능하게 변경하고 간격 개방 불만 사항을 배가시킵니다.
가장자리 및 버 상태
재료 두께의 5%를 초과하는 버는 진동 샤프트의 피로 균열 발생 원인이 됩니다. 디버링 및 가장자리 컨디셔닝은 구두 합의가 아닌 도면에 속합니다.
한 지붕 아래에서 이러한 변수를 제어하는 공급업체는 이점을 갖습니다. 왜냐하면 밀, 스탬퍼 및 열처리기 간에 협상하는 대신 완성된 링에 대해 템퍼 변경을 검증할 수 있기 때문입니다. 에이 수직 통합 제조 체인 원료 압연, 금형 제작, 스탬핑, 열처리, 인산염 처리, 초음파 세척 및 자동화된 광학 분류를 포함하는 이러한 작업은 피드백 루프를 상당히 단축시킵니다.
정밀 금속 스탬핑 재료 비교
5가지 재료군은 압도적인 대부분의 정밀 스탬프 패스너, 고정 링 및 구조용 클립을 포괄합니다. 아래 수치는 사양 한계가 아닌 작업 범위를 예시한 것이며, 모든 주문은 공장 인증서를 기준으로 확인되어야 합니다.
비용 지수 열은 견적 중에 가장 자주 건너뛰는 열입니다. 40% 더 저렴한 코일은 두 번째 다이 수정, 더 많은 스크랩 또는 추가 코팅 단계를 강제하는 경우 총 비용에 40% 이상을 추가할 수 있습니다. 킬로그램당 비용이 아니라 허용된 개수당 도착 비용을 비교하십시오.
DIN 471 샤프트 서클립 및 DIN 2093 고하중 벨빌 와셔와 같은 표준 카탈로그 부품은 일반적으로 처음 두 제품군에서 지정되며 둘 다 탄소 및 합금 스프링강으로 대량 생산됩니다.
 고하중 벨빌 스프링 와셔-DIN2093 공급업체 홈 제품 벨빌 스프링 와셔 고하중 벨빌 스프링 와셔-DIN2093 제품보기 →
숨겨진 지표: 스프링백, 스크랩 및 다이 수명
Springback은 견적 단계에서 가장 자주 과소평가되는 수치입니다. 아래 차트는 탄소 스프링강을 100의 기준으로 사용하여 도구를 건드리지 않고 스트립을 변경할 때 동일한 공칭 형상이 어떻게 동작하는지 보여줍니다.
상대 스프링백 지수, 65Mn = 100
두 개의 추가 숫자는 견적에 거의 나타나지 않습니다. 첫째, 폐기율: 잘 작동되는 탄소강 프로그레시브 다이는 일반적으로 1.5~2%를 유지하는 반면 스테인리스로 전환된 변경되지 않은 다이는 간격과 반경이 수정될 때까지 4~6%로 표류할 수 있습니다. 둘째, 다이 유지 관리 간격: 탄소강을 사용하는 초경 펀치는 재연마 사이에 800,000 스트로크 동안 지속될 수 있는 반면, 스테인리스 또는 청동의 동일한 공구는 종종 약 300,000 스트로크로 떨어집니다.
코팅과 열처리는 숨겨진 위험의 또 다른 층을 추가합니다. 이해 열처리 및 표면 코팅이 스탬핑된 서클립 특성에 어떤 영향을 미치는지 수소 취성 완화 단계 없이 경도가 이미 1,000MPa를 넘는 부품에 밝은 아연 마감을 지정하는 것을 방지하는 데 도움이 됩니다.
각 재료군이 끝나는 곳
고정 링, 와셔 및 스탬핑 구조 부품 전반에 걸쳐 수요는 소수의 산업에 집중되어 있습니다. 아래 분포는 단일 고객 조합이 아닌 축 고정 부품의 일반적인 주문 패턴을 반영합니다.
- 자동차, 42%
- 풍력 에너지, 18%
- 건설기계, 14%
- 산업기계 및 기타 26%
자동차 작업에서는 사이클 수가 많고 비용 압박이 일정한 변속기 및 휠 베어링 어셈블리에서 65Mn 및 50CrV4를 선호합니다. 유지보수 비용이 비싸고 서비스 간격이 수년에 달하기 때문에 풍력 응용 분야에서는 합금강과 스테인리스강을 사용하게 됩니다. 건설 장비는 더 두꺼운 부분과 더 무거운 코팅을 견딜 수 있는 반면, 일반 산업 기계에서는 비표준 스탬프 부품, 브래킷 및 제한 케이지가 더 낮은 무게와 비용으로 가공된 구성 요소를 대체합니다.
6단계 선택 및 자격 인증 워크플로
- 부하와 사이클 수명을 정의합니다. 축방향 유지력, 진동 수준, 예상 주기 및 작동 온도 범위는 등급에 대한 논의보다 우선합니다.
- 인터페이스 표준을 수정하세요. DIN 471, DIN 472, DIN 983 또는 내부 도면에 따라 홈 치수와 설치된 응력 수준이 결정됩니다.
- 재료와 성질을 선택하세요. 부식 노출과 경도 목표를 일치시킨 다음 두께 공차와 버 한계를 명시적으로 지정합니다.
- 스프링백을 중심으로 다이를 디자인합니다. 오버벤드, 클리어런스 및 반경은 일반 테이블이 아닌 실제 스트립 속성에서 설정됩니다.
- 첫 번째 기사로 유효성을 검사합니다. 실제 샤프트 또는 보어에 대한 치수 레이아웃, 경도 프로필 및 기능적 맞춤 테스트.
- 볼륨에 대한 프로세스를 잠급니다. 램프업 전 열처리 횟수, 열처리 주기, 검사 빈도를 문서화합니다.
형상이 카탈로그 표준을 벗어나는 경우 한 가지 추가 사항만 추가하면 동일한 작업 흐름이 적용됩니다. 즉, 스탬핑 경로 자체가 설계 변수가 됩니다. 브래킷, 심 및 리미트 케이지와 같은 부품은 일반적으로 재료 등급과 성형 순서가 함께 개발되는 맞춤형 스탬핑으로 생산됩니다.
 내마모성 제한 케이지 공급 업체 홈 제품소개 비표준 스탬핑 부품 내마모성 한계 케이지 제품보기 →
유지 관리, 추적성 및 규정 준수 확인
현장에서의 재료 성능은 화학만큼이나 문서화 및 취급에 따라 달라집니다. 다음 점검을 통해 대부분의 분쟁과 현장 반품을 예방할 수 있습니다.
- 모든 열 번호에 대해 EN 10204 3.1에 따른 밀링 인증서가 생산 로트와 함께 유지됩니다.
- 도금 및 인산염 처리 마감재에 대한 RoHS 및 REACH 선언은 각 공정 변경에 따라 갱신됩니다.
- ISO 9227에 따른 염수 분무 테스트는 일반적으로 3가 아연의 경우 96시간, 스테인리스 등급의 경우 480시간 이상 소요됩니다.
- 인장 강도가 1,000MPa를 초과하는 부품의 경우 도금 후 4시간 이내에 수소 취성을 완화합니다.
- 바코드 라벨링 및 선입선출 재고 관리를 통해 코일부터 상자까지 로트 추적이 가능합니다.
- 코일이 프레스에 도달하기 전에 두께, 경도, 성질 및 표면 결함을 다루는 들어오는 검사입니다.
- 도금되지 않은 탄소강의 건조 보관 및 VCI 포장. 선반에 녹이 슬면 부품이 올바른 경우에도 배송 결함이 되기 때문입니다.
자동화된 광학 분류 및 최종 성능 테스트로 루프가 종료됩니다. 모든 링은 열처리 후 틈, 평탄도, 크랙 등을 검사하게 되는데, 재질의 편차는 조립이 아닌 출하 전에 포착됩니다.
정밀 금속 스탬핑 재료를 선택하는 것은 표준 및 하중 우선, 등급 및 조질 두 번째, 공차 및 마감 세 번째 등 올바른 순서로 내려진 결정의 짧은 목록입니다. 코일부터 분류된 상자까지 하나의 품질 시스템 내에서 세 단계를 모두 수행할 수 있는 공급업체는 스탬프가 찍힌 고정 링과 맞춤 스탬프가 찍힌 부품에서 가장 일반적인 변형 원인을 제거합니다. 주사위가 자르기 전에 중요한 질문을 테이블로 가져오면 인용문 사이의 40% 스프레드는 일반적으로 하나의 방어 가능한 숫자로 축소됩니다.