해안 풍력 현장에서는 14개월의 사용 후 알루미늄 기어박스 보어에서 스테인리스 서클립을 꺼냈습니다. 서클립은 여전히 새 것처럼 보였습니다. 그 뒤에 있는 알루미늄 홈은 흰색 산화물 분말로 덮여 있었고, 홈 벽은 약 0.1mm 크기로 측정되었으며, 서클립을 고정하려는 베어링은 이미 축 방향으로 움직이기 시작했습니다. 강철에는 아무런 문제가 없었습니다. 이것이 바로 이 실패 모드가 패스너를 중심으로 수립된 검사 계획을 통과하지 못하는 이유입니다.
스테인레스 스틸의 알루미늄 부식은 설계 결과이지 재료 결함이 아닙니다. 스테인리스 서클립, 볼트, 와셔 또는 브래킷이 축축한 염화물 함유 표면을 알루미늄과 공유하는 경우 알루미늄은 양극이 되어 스테인리스를 보호하기 위해 금속을 포기합니다. 유용한 질문은 어떤 금속이 더 나은가가 아니라, 얼마나 많은 알루미늄을 잃어도 되는가, 어떤 인터페이스에서, 얼마나 많은 서비스 기간 동안 사용할 수 있는가입니다.
짧은 버전: 알루미늄은 양극이고, 스테인리스강은 음극이며, 304L에서 316L로 올라가면 알루미늄이 얼마나 빨리 영향을 받는지에 대해서는 거의 아무런 변화가 없습니다.
- 바닷물에서 알루미늄 합금은 SCE에 비해 -0.75V에 가까운 반면, 316 스테인리스는 -0.05V에 가깝습니다. 즉 약 0.7V의 간격입니다.
- 0.25V를 초과하는 전위차는 통제된 환경에서 위험한 것으로 간주되고 해양 서비스에서는 0.5V를 초과하는 전위차가 발생합니다.
- 도면의 합금 등급이 아닌 음극 대 양극 면적 비율, 염화물 체류 시간 및 틈새 형상에 따라 손상 규모가 결정됩니다.
- 신뢰할 수 있는 수리 방법은 끊어진 전기 경로, 제어된 배수 장치 또는 의도적으로 선택한 희생 부품입니다.
세 가지 조건과 알루미늄이 항상 손실되는 이유
갈바니 전지에는 다음 세 가지가 동시에 필요합니다. 그 중 하나를 제거하면 알루미늄은 그대로 유지됩니다.
- 스테인리스 부품과 알루미늄 구조 사이의 금속 접촉.
- 전류를 구동하기에 충분히 큰 전위차(염화물 조건에서 알루미늄에 대한 패시브 스테인리스의 경우 약 0.6~0.7V).
- 해수 분무 침전물, 응축수, 세척수 및 제빙 소금 잔류물 등 두 금속을 연결하는 연속 전해질 필름이 모두 적합합니다.
알루미늄은 건조한 공기에서 몇 초 내에 재형성되는 2~4nm 산화물 층으로 스스로를 보호합니다. 이것이 바로 스테인레스 패스너가 포함된 실내 알루미늄 조립품이 수십 년 동안 지속되는 이유입니다. 염화물은 국지적으로 공격합니다. 산화물은 한 지점에서 분해되고 구멍이 열리며 구멍 내부의 용액은 주변 표면이 수동 상태를 유지하는 동안 pH 3~4로 떨어질 수 있습니다. 눈에 보이는 표면이 여전히 건전해 보이는 경우에도 구덩이는 계속 안쪽으로 자랍니다.
양극은 협상되지 않고 할당되었습니다.
알루미늄은 갈바니 시리즈에서 스테인리스보다 훨씬 아래에 위치합니다. 전류는 알루미늄에서 스테인레스로 흐르므로 어느 부분이 더 크더라도 알루미늄은 질량을 잃습니다.
면적 비율은 속도를 설정합니다
큰 알루미늄 판에 작은 스테인리스 나사가 손실을 얇게 퍼뜨립니다. 작은 알루미늄 보스를 고정하는 대형 스테인리스 판은 전류를 작은 양극에 집중시키고 깊은 구덩이를 자릅니다.
틈새는 세포를 살아 있게 유지한다
서클립 홈, 와셔 표면 및 브래킷 조인트는 염화물을 가두어 개방된 표면보다 훨씬 오랫동안 습기를 유지하는 동시에 산소를 제한합니다.
서클립 및 와셔 어셈블리에서 취약한 표면은 좁고 예측 가능합니다. 즉, 알루미늄 보어의 홈 벽, 외부 서클립 뒤의 샤프트 숄더, 플랫 또는 벨빌 와셔 아래의 접촉 밴드입니다. 이러한 점은 검사하기 가장 어렵고 코팅 사양에서 제외하기 가장 쉬운 점입니다.
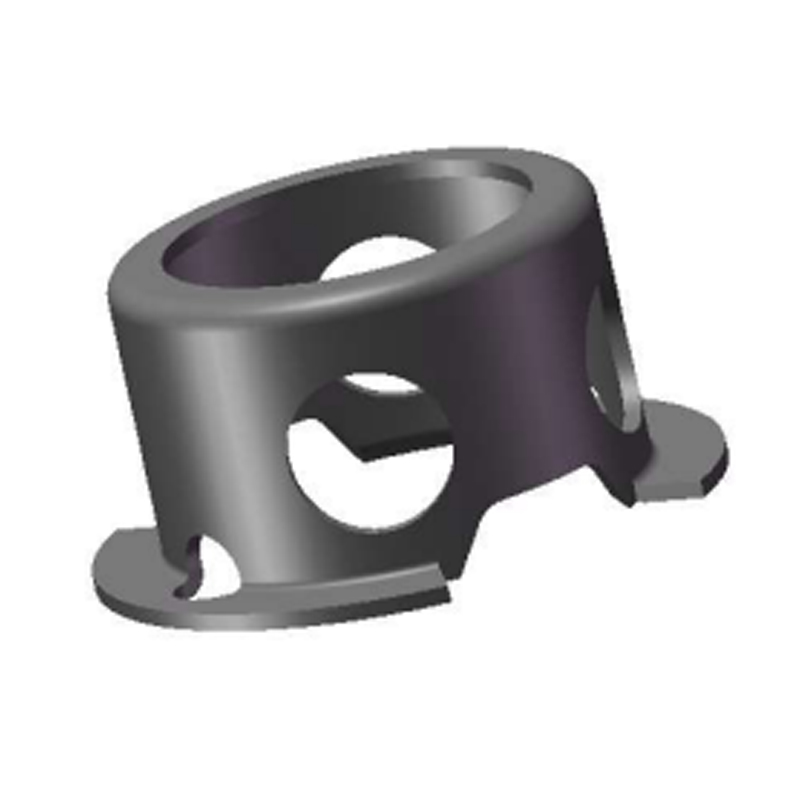
 부식 방지 특수형 분할 고정 링 내식성 합금 및 코팅으로 제공되는 염화물 함유 알루미늄 조인트의 좁은 서클립 및 와셔 접촉 영역을 위한 맞춤형 분할 고정 링입니다. 제품보기 →
패스너 옵션 및 각 선택이 알루미늄에 미치는 영향
아래 비교에서는 엔지니어링 팀이 염화물 함유 환경에서 동일한 알루미늄 조인트에 대해 실제로 지정하는 선택 사항을 다루고 있습니다.
간과하기 쉬운 한 가지 변수: 열처리 및 표면 마감은 대부분의 구매 사양이 인정하는 것보다 스탬핑 부품의 부식 거동을 더 많이 변화시킵니다. 부동태화된 316L 서클립과 부동태화되지 않은 서클립은 동일한 홈에서 다르게 동작할 수 있습니다. 스탬프 서클립 내식성에 대한 열처리 및 표면 코팅의 영향 그림을 고정하기 전에 읽어 볼 가치가 있습니다.
숨겨진 지표: 음극 대 양극 면적 비율
대부분의 사양은 "스테인리스 사용"에서 멈춥니다. 손상이 얼마나 깊게 진행되는지를 결정하는 변수는 음극 스테인레스 표면이 전기적으로 연결된 양극 알루미늄의 양입니다.
지수는 10:1을 넘어 가파르게 상승했다. 이것이 바로 작은 알루미늄 보스에 볼트로 고정된 스테인리스 브래킷이 대형 알루미늄 하우징에 장착된 스테인리스 서클립보다 갈바닉 설계가 더 나쁜 이유입니다. 둘 다 동일한 강철을 사용하더라도 말이죠. 서클립을 사용하면 금속 손실이 홈 주위로 퍼집니다. 브래킷을 사용하면 현재는 몇 시즌 내에 구덩이를 집중하고 잘라냅니다.
환경은 모든 것을 배가시킵니다. C2 실내 어셈블리는 C5-M 해안 설치의 동일한 형상보다 2배 정도 더 온화할 수 있으며 조인트에 제빙 염이 보이는 경우 셀이 첫날부터 작동한다고 가정합니다.
혼합된 알루미늄-스테인리스 조인트가 나타나는 곳
- 자동차 및 배터리팩 구조: 34%
- 건물 정면 및 커튼월: 22%
- 풍력 및 전력 장비: 18%
- 해양 및 해양 설비: 14%
- 일반 산업 및 HVAC: 12%
분할은 지표이지만 차이점이 중요합니다. 자동차 하부 조인트는 물 튀김과 스톤칩 손상에 직면합니다. 풍력 및 해양 장비는 긴 유지보수 간격을 견뎌야 합니다. 정면과 커튼월은 재작업을 위한 현실적인 접근이 불가능하여 수십 년 동안 유지되어야 합니다. 격리, 배수 또는 희생 코팅에 의존하는지 여부에 따라 각 사례가 달라집니다.

5단계 선택 순서
각 단계가 다음 단계의 값을 변경하므로 이를 순서대로 진행하세요.
- ISO 9223(C1~CX)으로 환경을 분류합니다. C3 이상의 모든 것 또는 염화물 노출은 살아있는 갈바니 전지로 취급되어야 합니다.
- 어느 부분이 양극인지 확인하고 음극과 양극의 면적비를 추정해 보세요. 어떤 구성 요소를 잃어도 괜찮을지 미리 결정하십시오.
- 회로 차단 또는 제어: PA66-GF 또는 PET 절연체 와셔 및 슬리브, PTFE 코팅 패스너, 양극 산화 처리 및 밀봉된 알루미늄 접촉면 또는 접착된 절연 심.
- 금속 및 마감을 지정하십시오. 염화물이 있는 경우 ASTM A967 부동태화 처리된 316L(A4) 또는 도금된 강철 부품이 허용되는 경우 아연-니켈 도금. 전용 스테인리스 공구와 깨끗한 작업대를 사용하여 알루미늄 표면에 철분이 묻어나는 것을 방지하세요.
- 캐비닛에서 이를 입증합니다. 720시간 기준으로 ISO 9227 중성 염수 분무, 자동차 프로그램에 대한 VDA 233-102 주기 테스트를 수행한 다음 벗겨낸 어셈블리의 토크 유지 및 홈 마모를 확인합니다.
표준 카탈로그 부품이 조인트 형상에 맞지 않는 경우 맞춤형 스탬핑 및 성형이 일반적으로 하우징을 재설계하는 것보다 저렴한 경로입니다. 동보패스너가 실행됩니다. 맞춤형 서클립 및 스탬핑 개발 툴링부터 마감까지, 분리 기하학과 유지 기능을 느슨한 와셔 더미가 아닌 하나의 구성 요소로 해결할 수 있습니다.
 DIN471 샤프트용 외부 서클립 3mm ~ 1000mm의 표준 및 맞춤형 DIN471 외부 고정 링, 부식성 서비스에서 샤프트 위치를 위한 재료 및 코팅 옵션 포함. 제품보기 →
유지보수, 청소 및 규정 준수
- 세척: 세척 용액의 pH를 중성(대략 5~8)으로 유지합니다. 가성 소다는 산화알루미늄 층을 용해하고, 염화물 기반 세척제는 피트 화학물질을 제자리에 남겨두고, 스틸 울은 유리 철을 표면으로 옮깁니다.
- 검사: C4 및 C5 현장에서는 매년 모든 이종 금속 접점에 백색 산화물 블룸, 스테인리스 얼룩 및 토크 손실이 있는지 확인하십시오. 홈 벽 치수는 문제를 나타내는 가장 초기의 확실한 지표입니다.
- 문서: 갈바니 시리즈 선택을 위한 ASTM G82, 알루미늄 구조를 위한 EN 1999-1-1, 부식성 등급을 위한 ISO 9223, 부동태화를 위한 ASTM A967, 테스트 증거를 위한 ISO 9227 및 VDA 233-102.
- 추적성: 열처리 및 표면 마감을 각 생산 로트에 연결하는 배치 기록을 통해 추측하는 대신 특정 공정 변경에 대한 부식 불만 사항을 추적할 수 있습니다.
실제적인 결론은 간단합니다. 패스너 자체의 생존을 위해 스테인레스 등급을 선택하고, 알루미늄의 생존을 위해 격리, 배수 및 마감을 선택하십시오. 는 통제된 제조 및 마감 공정 서비스에서 차이를 유지하는 것은 인증서에 있는 합금 이름이 아니라 부품 뒤에 있는 것입니다.